- 全国销售热线
- 13082731202(微信报价)


自动化包装线不是把几台设备拼在一起就行,而是要从码垛、输送、缠膜、捆扎到入库全流程贯通。很多企业上了整线后效果不好,根本原因是集成商不懂各设备的衔接。本文从技术角度讲清整线集成的核心。
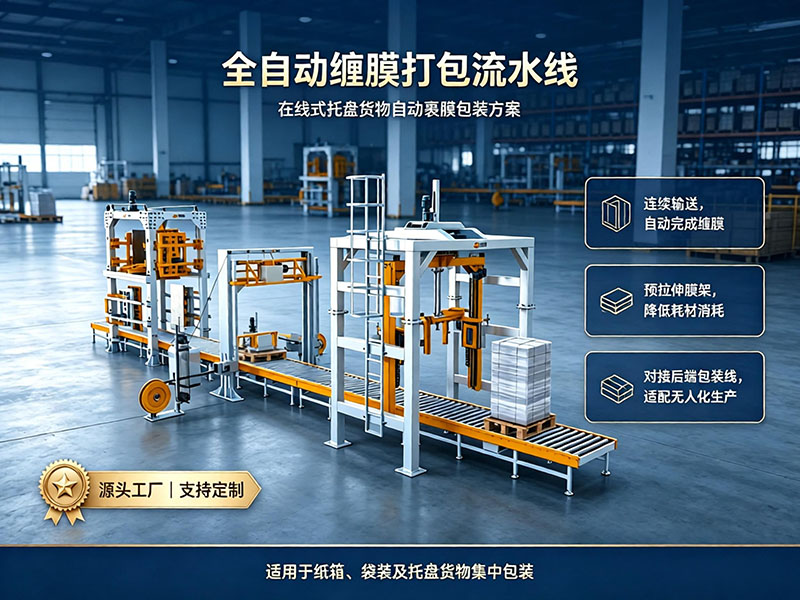
一、整线集成的核心:节拍匹配
一条自动化包装线由码垛机器人、输送线、在线式缠膜机、穿剑捆扎机组成。每个环节的速度必须匹配,否则会出现堵线或等料。比如码垛机器人每小时1400回,缠膜机每小时20-40托,输送线速度要跟上,否则前面码好的托盘堆积,后面缠膜机等料。
大宏智能24人技术研发团队,会根据客户产能计算每个环节的节拍,确保整线流畅。
二、整线集成的关键设备
1. 码垛机器人 DH-200
四轴/六轴,承重120-300kg,1400回/h,重复精度±0.5mm,AC伺服驱动。负责把产品从生产线码到托盘上。
2. 输送线
滚筒/链条/链板输送,把码好的托盘送到缠膜机和捆扎机位置。速度根据整线节拍设计。
3. 在线式缠膜机 HTP1800FZ-PL
承重2000kg,效率10-30托/h,回转支承结构,自动上断膜。托盘在输送线上不停留,缠膜机绕托盘旋转,对接流水线。
4. 穿剑捆扎机 DH770A(B)
15-17秒/条,PP/PET带,拉紧力0-100kg,井字四道。缠膜后自动捆扎,增加整体强度。
三、为什么选有整线能力的厂家?
很多企业分别买码垛机器人、缠膜机、捆扎机,不同厂家的设备对接时出问题——通讯协议不兼容、速度不匹配、接口不对。最后谁都不负责。
选有整线集成能力的厂家,一个供应商负责全流程,从方案设计到安装调试到售后,责任清晰。大宏智能可以提供从码垛到缠膜到捆扎的整线方案,不用东拼西凑。
四、整线方案的适用场景
第一,日发货100托以上的大型工厂;第二,有自动化改造需求的企业;第三,人工成本高、招工难的地区;第四,有出口需求、包装要求高的企业。大宏智能服务过格力、海尔、长城、吉利等大型企业,整线经验丰富。
五、选型建议
第一,先算清楚日产能,再设计整线节拍。第二,选有整线案例的厂家,不要选只会做单机的。第三,确认售后是整线负责还是各设备分开负责。第四,要求厂家提供整线方案图和3D布局。大宏智能免费上门勘测,出整线方案。
诚实取信市场 以诚恳取信客户

 一站式包装流水线
 托盘式缠绕包装机
 水平板材缠绕膜包装机
 翻转机
